- ストック&リムーバル法によるナイフメイキング -
釣りや狩猟に行くとき、竿や鉄砲と同じく必要になるのがナイフだ。トドメを刺したり、内蔵の摘出・解体と活躍する。ナイフは幾つかあるが、解体用にコレと言うのが無い。どれも形や重さなど何かしらの不満がある。「良いのがなければ作ればいいじゃない」という事で、ここは一つ、自分で作ってみることにした。
チョット調べるとナイフ作りに関するサイトは沢山あり、情報には不自由しない。ここで解ったのは、一般的なナイフの作り方は日本刀のように鍛造では無く、「ストック&リムーバル」要は鋼材からの削り出しである。昔、本で車の板バネからナタを作る話とか読んだことがあるが、まさしくそれの様だ。このS&R法も「ラブレス」って人が板バネを削り出す事から始まったらしい。根性さえあれば特別な道具もなく作れるようなのでトライしてみる!
ナイフ・メイキング読本PRと言う本を購入したがとても良かった。作り方を丁寧に写真で説明してあるし、原寸大のナイフの型も載っている。バイブル的存在というのも大いに納得である。


ブルーイング
青色の油性ペンで鋼材の表面を塗りつぶす。これは、この後の作業である「ケガキ」を行った際に線がよく見えるようにするためである。専用の塗料があるそうだが、青ペンで充分に代用できる。 
ケガキ
デザインしたスケッチをコピーして切り取り、動かないようにクランプで固定。この型紙の周囲を慎重に「ケガキ針」でケガく。 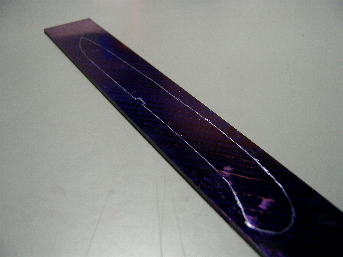
ケガキ完了
バッチリと形が転写できた。初めてケガキという作業をやったが、青色インクの効果は絶大だ。線がハッキリと解る。これがピンクや黄色などではちゃんと見えないだろう。 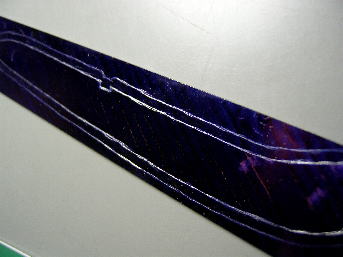
さらにケガキ追加
先ほどケガいた本線から4mmほど外側にデバイダーで線を引きケガキ針しっかりと後を付ける。ドリルを入れる目安にするものだ。写真には写っていないが、この線にポンチで窪みを付ける。結構細かく量のある作業だ。 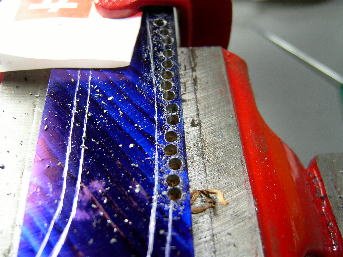

掘り終えた
裏側はバリが出ているのでリーマーで軽くバリ取りをしておいた。結構穴を開けたつもりであるが、次の作業では不足が感じられる。 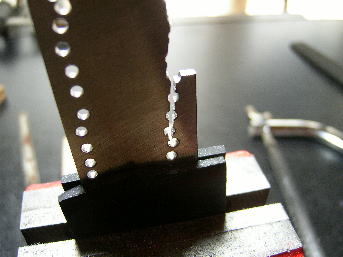

周囲のヤスリがけ
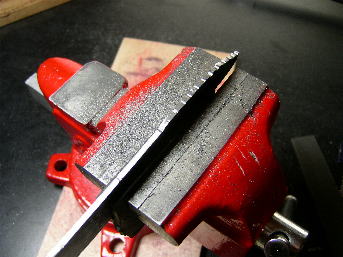
型紙の線に合わせてヤスリで成形していく。ショリショリと結構簡単に削れるので楽しい。うっかり線の内側に入らない様に注意して削る。 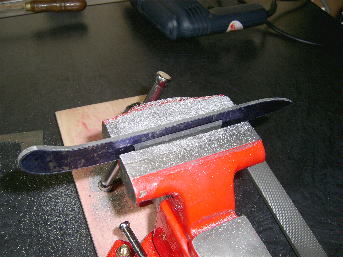
形になってきた
ケガいたラインきっちりまで慎重に削り終わった。すでにポイント(先端)は尖っているので刺さらないように注意が必要だ。(経験者談:中指から血を流しながら・・・) 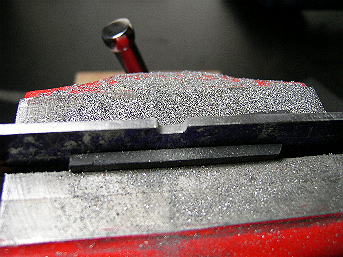
ヒルト用のミゾ作成
ヒルト(刃とハンドルの境目に付ける金属の指当て)をはめ込むための溝を掘る。溝の幅は実際のヒルトの幅とキッチリ同じでないと組み上げた時に隙間があくことになる。熱処理出す前に微調整するので、ここは少し狭いまま残しておく。 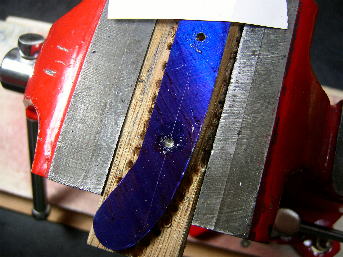
ボルト穴を開ける
ファスナーボルト(ハンドル材を固定するボルト)の穴を開ける。今回使うのは6.0×4.5mmのシュナイダーボルトなので、鋼材には4.5mmの穴を開ける。さらにソーイングパイプ用の穴7mmも開ける。 
穴空け完了
ボルトとパイプの穴の他に、肉抜き用の捨て穴を4つ開けた。開けた穴は全てリーマーで面取りをした。さて、これで後部の加工は終了。いよいよナイフメイキング最大の作業に入る。 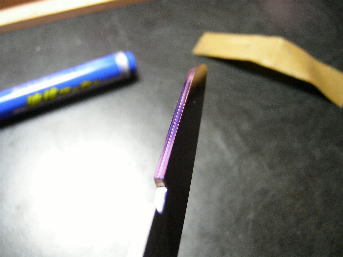


ベベルストップの加工
均一に削れたら反対側も同様に削る。最後は段差の部分(ベベルストップ)の加工であるが、見た目を気にせず面倒ならこのままでも良い。私は丸ヤスリで緩やかなカーブを描くように削った。(写真は加工前) 
削りだし完了
ヤスリの跡を消すため、耐水ペーパーの#800まで研磨した。ヒルトから後ろのハンドル部は隠れるので適当でOK。これで熱処理前の工程はヒルト部の加工のみとなった。 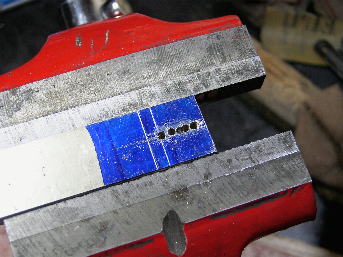
ヒルト作成
ニッケルシルバー製の棒の中心に線を引き、2.0mmのドリルで穴を開ける。その部分を金鋸で切れば2.0mmの溝の完成である。 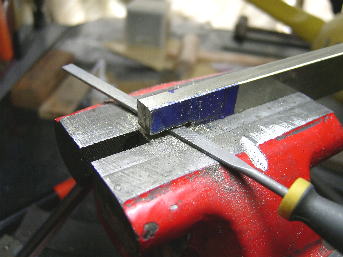
ヒルト加工2
ナイフは厚さ2.5mmなのでヤスリを使い、均一化&幅の拡張を行う。ここでも削りすぎないように2.5mmの両端をケガいておく。 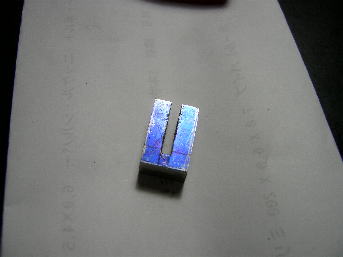
切り出し完了
実際に差し込んでみて丁度良いところに印を付け切断した。幅も少し広かったので両端を切り落とした。 
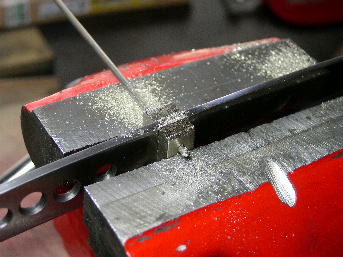
カシメ線
ヒルト側の内バリを取り、ナイフの穴をリーマーで整えたら実際にカシメ線が通るか刺してみる。ちゃんと通ればそのままヒルトの上下をナイフと均一になるように削る。 
ヒルト荒加工完了
ナイフから外したら気に入った形に加工。このナイフはキリオンレス(指が刃に当たらないようにする突起ナシ)で仕上げる事にする。 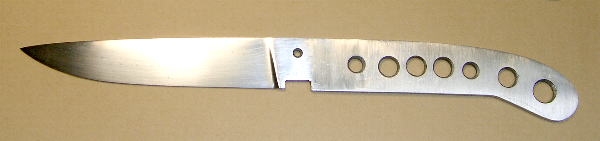
← 戻る
チョット調べるとナイフ作りに関するサイトは沢山あり、情報には不自由しない。ここで解ったのは、一般的なナイフの作り方は日本刀のように鍛造では無く、「ストック&リムーバル」要は鋼材からの削り出しである。昔、本で車の板バネからナタを作る話とか読んだことがあるが、まさしくそれの様だ。このS&R法も「ラブレス」って人が板バネを削り出す事から始まったらしい。根性さえあれば特別な道具もなく作れるようなのでトライしてみる!
ナイフ・メイキング読本PRと言う本を購入したがとても良かった。作り方を丁寧に写真で説明してあるし、原寸大のナイフの型も載っている。バイブル的存在というのも大いに納得である。
設計
1mm方眼紙に実物大の型をデザインする。言うまでもなく、ここでの作業がこれから関わる全ての作業に影響してくる。納得ができる形を何度でも書き直す。今回は初めてと言うこともあり、デザインから実際に発泡スチロールでダミーを作り、握った感じや刃の大きさを三次元で確認した。一週間ほどかけて、できたのが写真のデザインだ。全長180mm、刃渡り85mmで解体や調理などの細かい作業を想定している。形状の分類としては、トラウト&バードになるようだ。
1mm方眼紙に実物大の型をデザインする。言うまでもなく、ここでの作業がこれから関わる全ての作業に影響してくる。納得ができる形を何度でも書き直す。今回は初めてと言うこともあり、デザインから実際に発泡スチロールでダミーを作り、握った感じや刃の大きさを三次元で確認した。一週間ほどかけて、できたのが写真のデザインだ。全長180mm、刃渡り85mmで解体や調理などの細かい作業を想定している。形状の分類としては、トラウト&バードになるようだ。
ステンレス鋼材 ATS-34
鋼材には多くの種類があって迷うが、多くのカスタムメーカーが採用し実績のあるATS-34を使うことにした。この鋼材は錆びに強く(耐食性)、切れ味が長持ちし(耐摩耗性)、刃欠けに強い(強靱性)バランスの取れた優れたナイフ用鋼材らしい。現在は焼き入れ前の生の状態であるので、引っ掻けば傷が付くしヤスリやドリルで簡単に加工できる。だが、焼きを入れた後は鉄鋼ヤスリで削るなど不可能な硬さになる。(硬度:HRC60~61)
鋼材には多くの種類があって迷うが、多くのカスタムメーカーが採用し実績のあるATS-34を使うことにした。この鋼材は錆びに強く(耐食性)、切れ味が長持ちし(耐摩耗性)、刃欠けに強い(強靱性)バランスの取れた優れたナイフ用鋼材らしい。現在は焼き入れ前の生の状態であるので、引っ掻けば傷が付くしヤスリやドリルで簡単に加工できる。だが、焼きを入れた後は鉄鋼ヤスリで削るなど不可能な硬さになる。(硬度:HRC60~61)
青色の油性ペンで鋼材の表面を塗りつぶす。これは、この後の作業である「ケガキ」を行った際に線がよく見えるようにするためである。専用の塗料があるそうだが、青ペンで充分に代用できる。
デザインしたスケッチをコピーして切り取り、動かないようにクランプで固定。この型紙の周囲を慎重に「ケガキ針」でケガく。
バッチリと形が転写できた。初めてケガキという作業をやったが、青色インクの効果は絶大だ。線がハッキリと解る。これがピンクや黄色などではちゃんと見えないだろう。
先ほどケガいた本線から4mmほど外側にデバイダーで線を引きケガキ針しっかりと後を付ける。ドリルを入れる目安にするものだ。写真には写っていないが、この線にポンチで窪みを付ける。結構細かく量のある作業だ。
ドリル入刀
先ほど付けた凹に沿ってドリルで穴を開けて行く。地味~な作業であるが切り出しの時に楽をするためにここで頑張る。なお、穴を開ける際はゴーグルで目を保護し、掘削油を垂らしながら行う事。昔、掘削カスを踏んで足の裏に刺さって痛い思いをしたことがあるが、それがもし眼球だったらと思うと背筋が凍る。掘削油はドリルの刃の保護とカスを播き散らかさない為である。
先ほど付けた凹に沿ってドリルで穴を開けて行く。地味~な作業であるが切り出しの時に楽をするためにここで頑張る。なお、穴を開ける際はゴーグルで目を保護し、掘削油を垂らしながら行う事。昔、掘削カスを踏んで足の裏に刺さって痛い思いをしたことがあるが、それがもし眼球だったらと思うと背筋が凍る。掘削油はドリルの刃の保護とカスを播き散らかさない為である。
裏側はバリが出ているのでリーマーで軽くバリ取りをしておいた。結構穴を開けたつもりであるが、次の作業では不足が感じられる。
金鋸で切り取る
ドリルで穴を開けるのはこの作業をやりやすくするためであったが、以外にも穴の間隔が広く切り取りに苦労する。また、金鋸は直線しか切れない為、カーブでは途中で刃を入れ直す必要があった。次からは穴はできるだけ密に空け、直線を上手いこと取り入れよう。
ドリルで穴を開けるのはこの作業をやりやすくするためであったが、以外にも穴の間隔が広く切り取りに苦労する。また、金鋸は直線しか切れない為、カーブでは途中で刃を入れ直す必要があった。次からは穴はできるだけ密に空け、直線を上手いこと取り入れよう。
何とか切り終えた
やっとの思いで切り出しの完了。ノコの刃を一般金属用からステンレス用に替えたら切断スピードがかなりUPした。ケチって安い刃を使ったのが問題であった。また、切断の際も掘削油を用いるとスムーズに刃が動く。
一般金属用:@63円
ステンレス用:@263円
やっとの思いで切り出しの完了。ノコの刃を一般金属用からステンレス用に替えたら切断スピードがかなりUPした。ケチって安い刃を使ったのが問題であった。また、切断の際も掘削油を用いるとスムーズに刃が動く。
一般金属用:@63円
ステンレス用:@263円
型紙の線に合わせてヤスリで成形していく。ショリショリと結構簡単に削れるので楽しい。うっかり線の内側に入らない様に注意して削る。
ケガいたラインきっちりまで慎重に削り終わった。すでにポイント(先端)は尖っているので刺さらないように注意が必要だ。(経験者談:中指から血を流しながら・・・)
ヒルト(刃とハンドルの境目に付ける金属の指当て)をはめ込むための溝を掘る。溝の幅は実際のヒルトの幅とキッチリ同じでないと組み上げた時に隙間があくことになる。熱処理出す前に微調整するので、ここは少し狭いまま残しておく。
ファスナーボルト(ハンドル材を固定するボルト)の穴を開ける。今回使うのは6.0×4.5mmのシュナイダーボルトなので、鋼材には4.5mmの穴を開ける。さらにソーイングパイプ用の穴7mmも開ける。
ボルトとパイプの穴の他に、肉抜き用の捨て穴を4つ開けた。開けた穴は全てリーマーで面取りをした。さて、これで後部の加工は終了。いよいよナイフメイキング最大の作業に入る。
エッジラインをケガく
刃になる部分の中央に青インクを塗りケガく。今回は2.5mmの鋼材なので1.25mmに合わせたノギスでシューっと跡を付けケガキ針で慎重にケガいた。わざわざこんな面倒で不正確事をしなくても、予算に余裕がある人は専用の道具があるので買うと良いだろう。一万円近くするが・・・
刃になる部分の中央に青インクを塗りケガく。今回は2.5mmの鋼材なので1.25mmに合わせたノギスでシューっと跡を付けケガキ針で慎重にケガいた。わざわざこんな面倒で不正確事をしなくても、予算に余裕がある人は専用の道具があるので買うと良いだろう。一万円近くするが・・・
ブレードの削り出し
最初にヤスリが滑って余計なところを削らないよう、自作のベベルストップガイドを装着。これの正体は厚さ5mmのアルミ板をボルトで固定しただけの物だ。削る作業の初めは、全体の角を落とすような感じで、先ほどケガいたエッジライン手前まで急な角度で削る。次に、その削った角度をブレードバック(背側)に広げる様な感じで削る。均一に削るため、ブレードには5mm間隔でノギスでケガいておいた。これに沿って削れば均一に削ることができる。ここで一番大切なことは、絶対にエッジラインまで削ってはいけない。エッジラインは最終的に0.5mm位残しておかないと熱処理の際に割れる事があるらしい。
最初にヤスリが滑って余計なところを削らないよう、自作のベベルストップガイドを装着。これの正体は厚さ5mmのアルミ板をボルトで固定しただけの物だ。削る作業の初めは、全体の角を落とすような感じで、先ほどケガいたエッジライン手前まで急な角度で削る。次に、その削った角度をブレードバック(背側)に広げる様な感じで削る。均一に削るため、ブレードには5mm間隔でノギスでケガいておいた。これに沿って削れば均一に削ることができる。ここで一番大切なことは、絶対にエッジラインまで削ってはいけない。エッジラインは最終的に0.5mm位残しておかないと熱処理の際に割れる事があるらしい。
均一に削れたら反対側も同様に削る。最後は段差の部分(ベベルストップ)の加工であるが、見た目を気にせず面倒ならこのままでも良い。私は丸ヤスリで緩やかなカーブを描くように削った。(写真は加工前)
ヤスリの跡を消すため、耐水ペーパーの#800まで研磨した。ヒルトから後ろのハンドル部は隠れるので適当でOK。これで熱処理前の工程はヒルト部の加工のみとなった。
ニッケルシルバー製の棒の中心に線を引き、2.0mmのドリルで穴を開ける。その部分を金鋸で切れば2.0mmの溝の完成である。
ナイフは厚さ2.5mmなのでヤスリを使い、均一化&幅の拡張を行う。ここでも削りすぎないように2.5mmの両端をケガいておく。
実際に差し込んでみて丁度良いところに印を付け切断した。幅も少し広かったので両端を切り落とした。
ヒルトカシメ線の穴掘削
最終的にはズレないように、同じ素材のニッケルシルバーでカシメる事になる。その時のための穴を開ける。ヒルトを付けたまま垂直にドリルの刃を下ろしナイフ本体に当たるまで穴を開ける。本体に当たったら、一度バラしヒルトはそのまま反対側まで貫通させる。ナイフ側は傷が付いた部分を目印に垂直に穴を開ける。
最終的にはズレないように、同じ素材のニッケルシルバーでカシメる事になる。その時のための穴を開ける。ヒルトを付けたまま垂直にドリルの刃を下ろしナイフ本体に当たるまで穴を開ける。本体に当たったら、一度バラしヒルトはそのまま反対側まで貫通させる。ナイフ側は傷が付いた部分を目印に垂直に穴を開ける。
ヒルト側の内バリを取り、ナイフの穴をリーマーで整えたら実際にカシメ線が通るか刺してみる。ちゃんと通ればそのままヒルトの上下をナイフと均一になるように削る。
ナイフから外したら気に入った形に加工。このナイフはキリオンレス(指が刃に当たらないようにする突起ナシ)で仕上げる事にする。
いざ熱処理へ
これで熱処理前の加工は終了。
熱処理は個人で無理なので専門の業者へ委託する。
値段が格安で確実な仕事をすると評判の八田工業のカスタムナイフ事業部へ依頼する事にした。
電話で問い合わせると、毎週水曜窯入れで、一本当たり1,050円というロープライス&返送前に硬度を
測ってくれるとの話しだ。
普通郵便だと配達の追跡ができないので、クロネコヤマトのメール便で送ることにした。
後編へ続く!これで熱処理前の加工は終了。
熱処理は個人で無理なので専門の業者へ委託する。
値段が格安で確実な仕事をすると評判の八田工業のカスタムナイフ事業部へ依頼する事にした。
電話で問い合わせると、毎週水曜窯入れで、一本当たり1,050円というロープライス&返送前に硬度を
測ってくれるとの話しだ。
普通郵便だと配達の追跡ができないので、クロネコヤマトのメール便で送ることにした。
← 戻る